
TOLERANCE & VALUE
該緊的地方緊,讓精度預算花在刀口上。
公差可以要求,越緊通常越貴。配合、定位與密封等關鍵尺寸合理收緊;非關鍵尺寸採用約定的一般公差,讓每一分加工費都對功能有幫助。
01 / 直覺感受精度
同樣是 10 mm,允收區間差多少?
名目尺寸:10 mm (≈ 0.3937 in)
選擇公差,看看零件實際可以落在哪個尺寸區間。
允收尺寸區間
≈ 0.3933–0.3941 in
公差帶總寬 0.020 mm (≈ 0.0008 in)
以此 10 mm (≈ 0.3937 in) 示例,±0.002 mm (≈ ±0.0001 in) 的公差帶寬度是一般 ±0.07 mm (≈ ±0.0028 in) 的 1/35。這是尺寸區間比較,並非價格倍數。
02 / 先建立一般公差
非關鍵尺寸,先用一般公差思考。
圖面採用此表時,未個別註明公差的尺寸,可依約定的一般公差判定。
| 尺寸範圍(mm) | 容許差(mm) |
|---|---|
| 1–4 mm≈ 0.0394–0.1575 in | ±0.05 mm≈ ±0.0020 in |
| 4–16 mm≈ 0.1575–0.6299 in | ±0.07 mm≈ ±0.0028 in |
| 16–63 mm≈ 0.6299–2.4803 in | ±0.1 mm≈ ±0.0039 in |
| 63–250 mm≈ 2.4803–9.8425 in | ±0.2 mm≈ ±0.0079 in |
此表為一般公差參考,適用範圍及各區間交界歸屬須在圖面約定;個別註明的公差優先。並非所有零件通用的標準。
1.0000 in = 25.4 mm(精確換算)。英吋值依第五位四捨五入至小數點後四位;驗收依圖面指定的原始單位。
為什麼越緊通常越貴?
更細的裝夾與刀具磨耗控制、溫度管理、更多量測,有時還需要追加精加工工序。實際費用依零件與數量評估。
關鍵尺寸,合理收緊
配合徑、定位尺寸、密封介面:依功能訂公差,同時確認基準與量測方式。
非關鍵處,採一般公差
避空長度、非配合外形等,在不影響功能的前提下,採用圖面約定的一般公差。
報價之前,一起對齊
圖面圈出關鍵尺寸,一起確認加工與檢驗成本;任何公差變更,經您確認後才執行。
讓公差對應功能,讓預算花得值得。
詢價前,把這三件事說清楚。
以台中大肚家族加工廠為製造根基,結合亞洲合作工廠的互補製程,由 ElixirFab 為海外客戶提供單一工程與交付協調窗口。
您先提供
- PDF 圖面與可提供的 STEP 模型
- 材質、數量與最終表面處理
- 關鍵配合與目標交期
一起確認
- 車削、銑削及二次工序
- 刀具可達性、基準與可達公差
- 樣品核准與檢驗方法
約定後交付
- 確認的製程與報價範圍
- 依訂單交付的樣品或量產件
- 約定的材料及尺寸紀錄
製造範圍與技術確認
產能、可達公差、檢驗設備、數量及交期,依圖面與選定工廠的實際能力於報價前確認。
01我們會檢視的加工特徵
規格與對照
我們會檢視的加工特徵
同一零件可能包含多項工序。請將功能圖面與模型一起提供:僅有幾何不能定義螺紋等級、配合或表面驗收。
| 特徵 | 評估範圍 | 重要圖面資訊 |
|---|---|---|
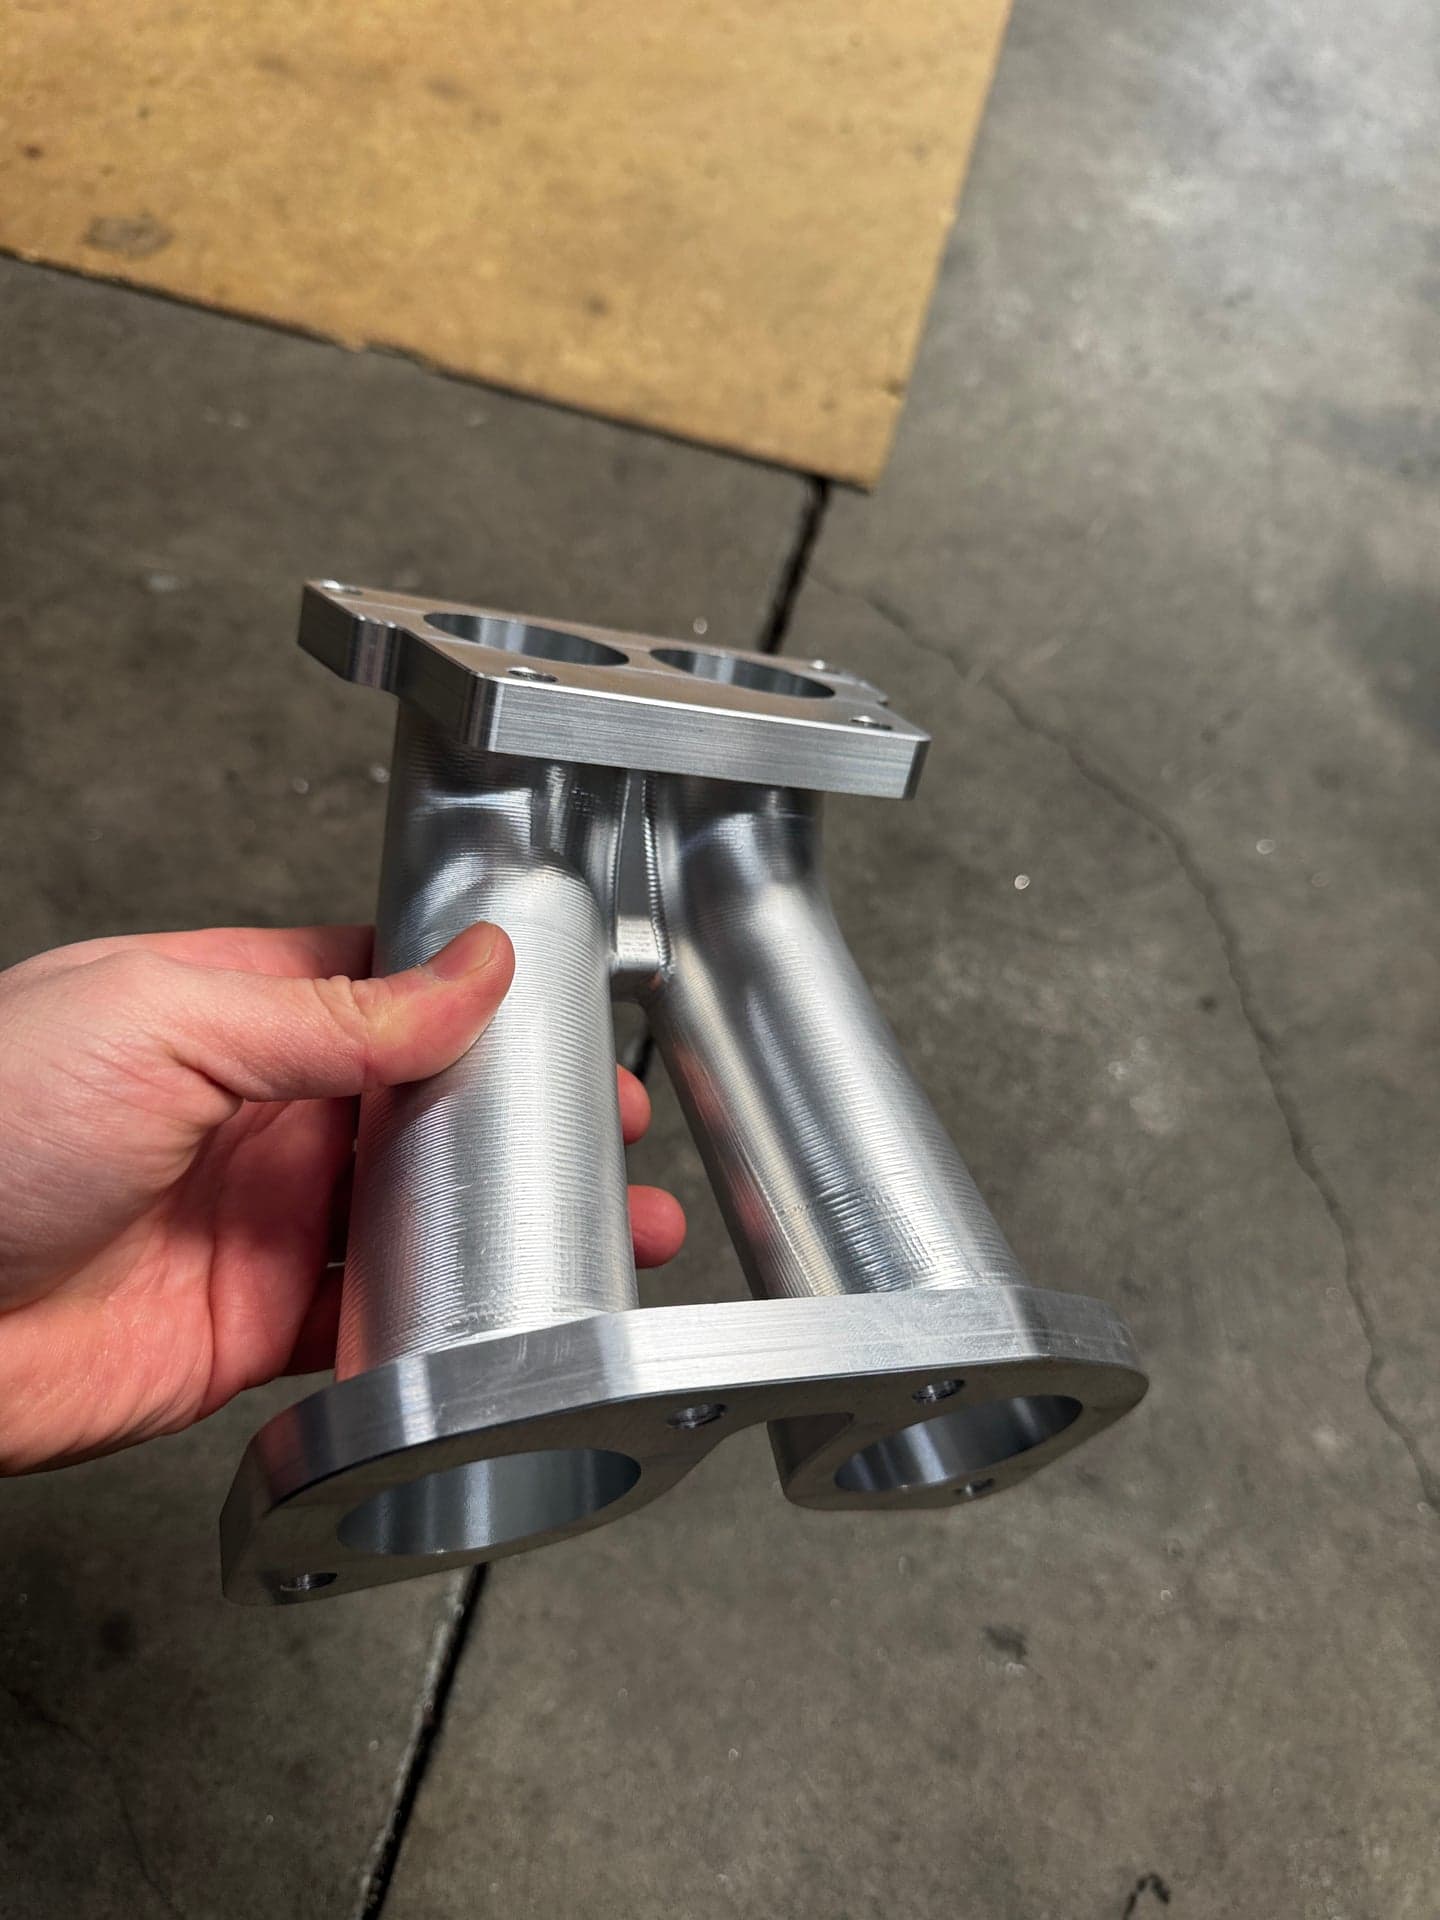
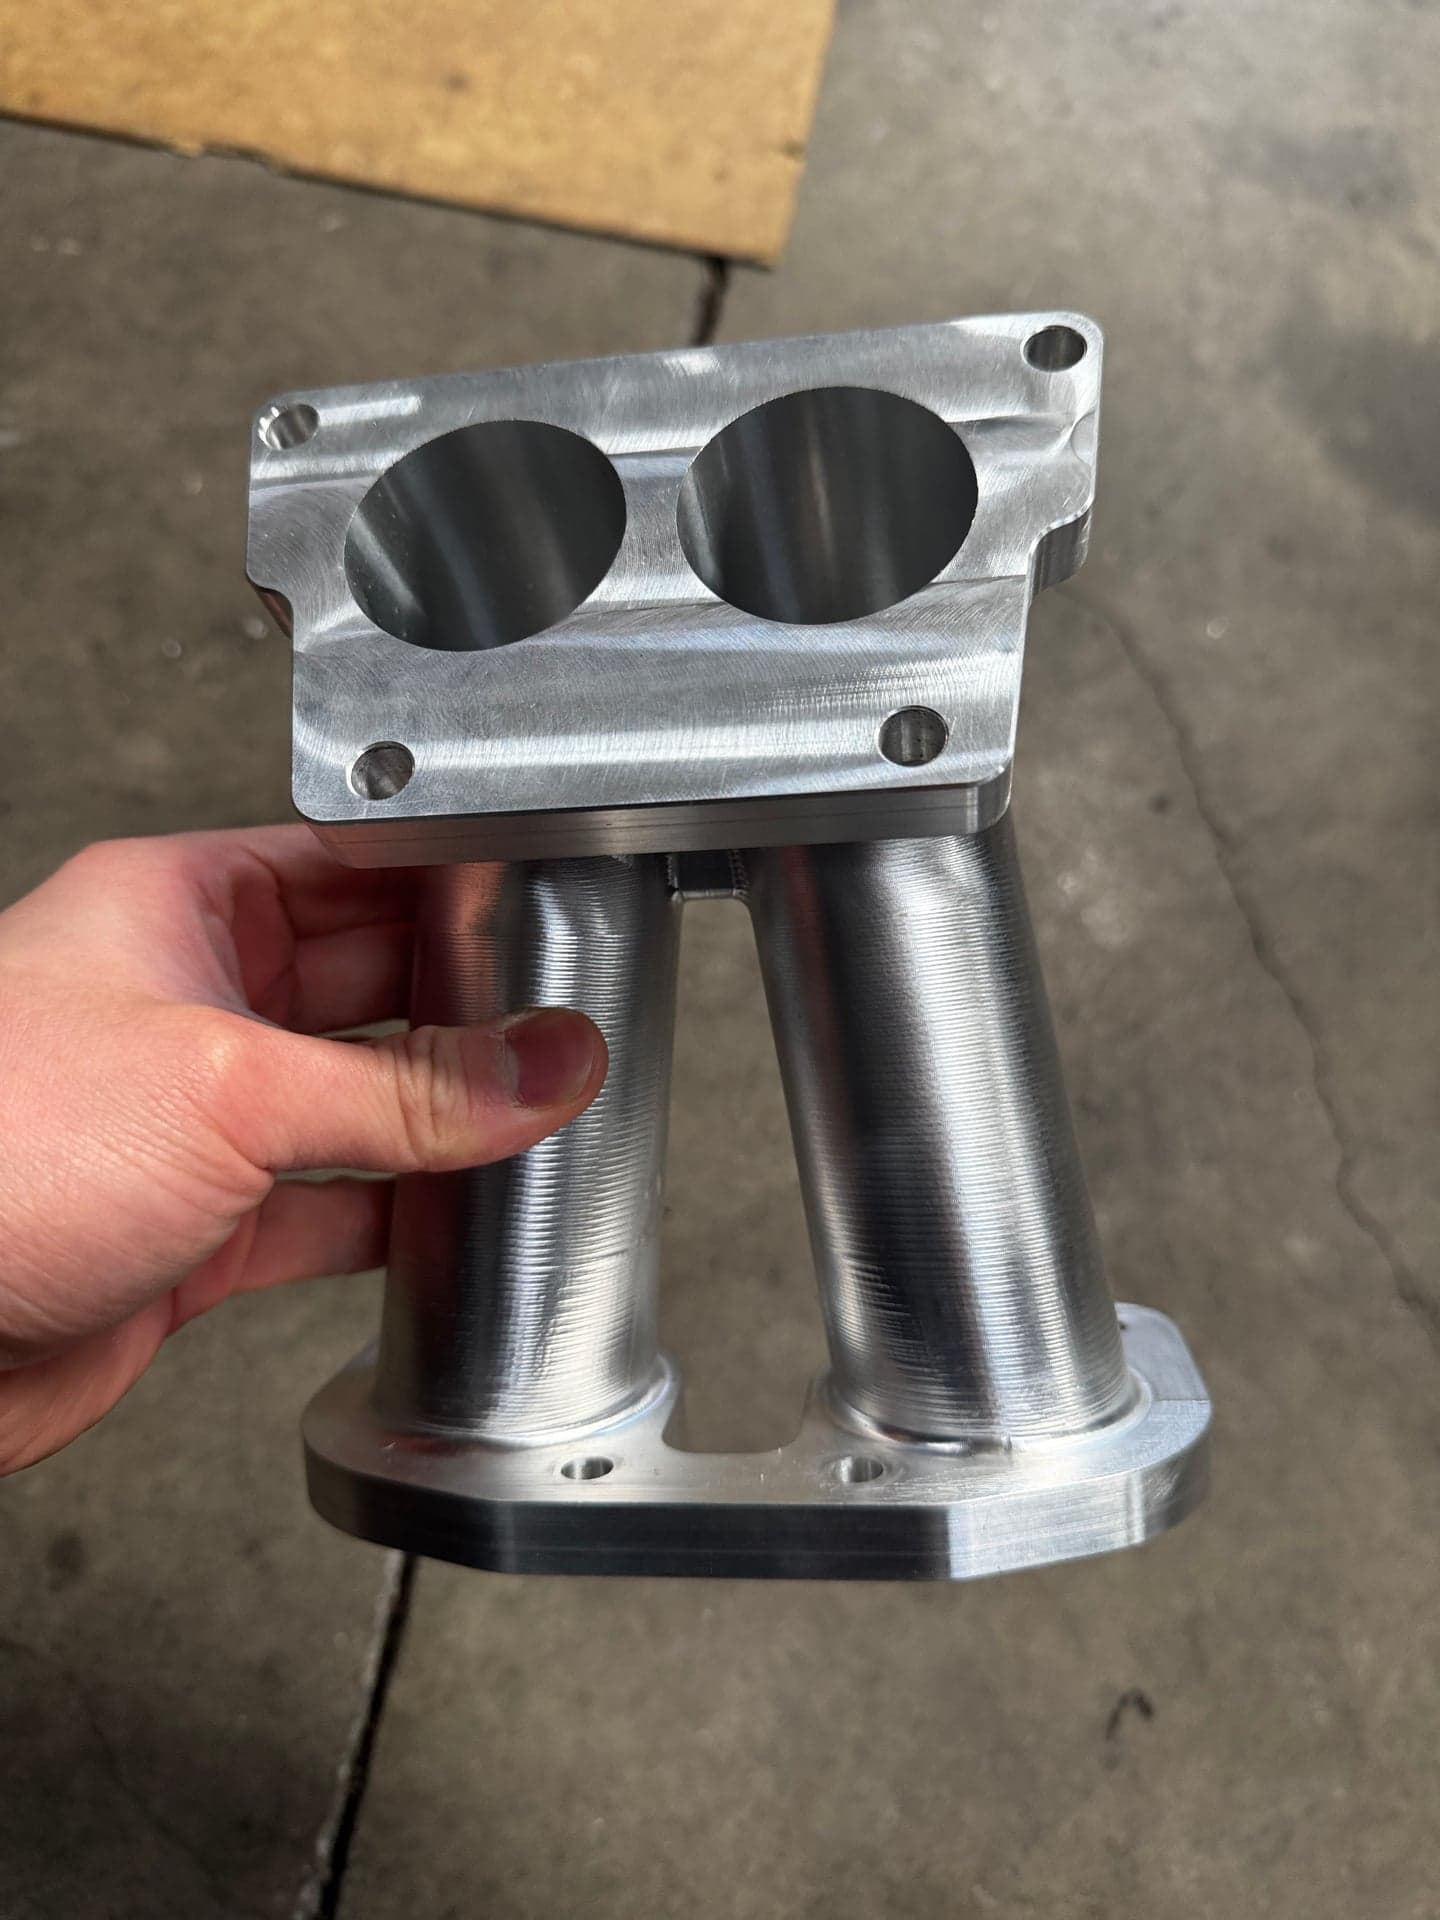
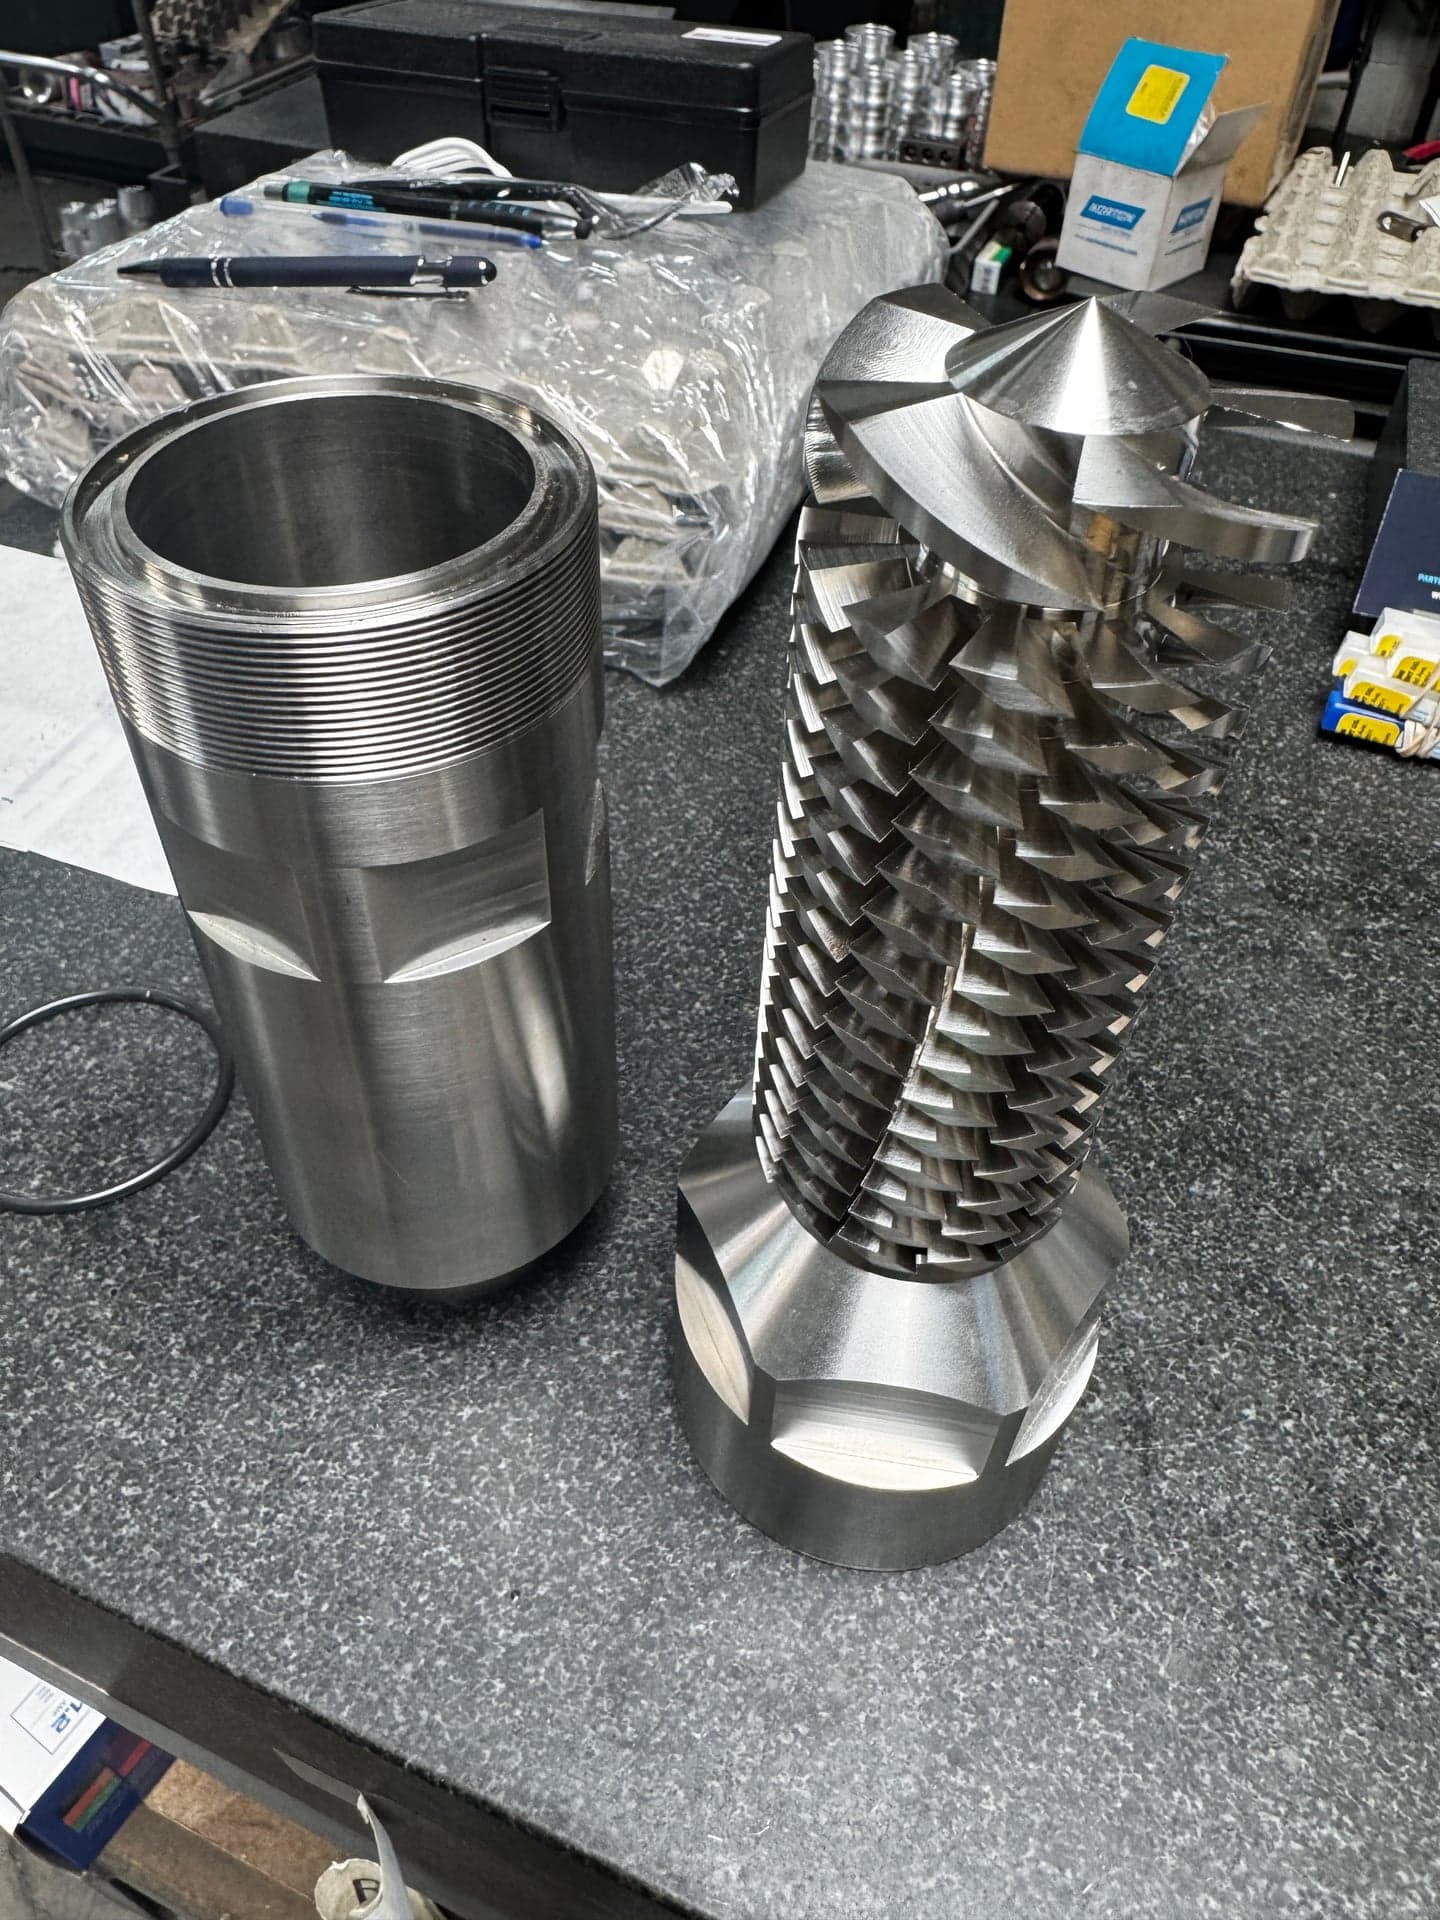
| 外徑、階梯與錐面 | 內外徑車削、肩部、軸承座、套筒與錐面。 | 基準軸、直徑配合、跳動、真圓度與最終處理狀態。 |
| 孔與精密內孔 | 鑽孔、搪孔、鉸孔、沉孔、錐形沉頭與平底盲孔;微小孔及深孔需另做刀具評估。 | 孔徑、完整孔徑深度、孔底幾何、穿透預留及孔壁粗糙度。 |
| 螺紋 | 依刀具與量規評估內外公制、統一英制 UNC/UNF,以及 BSPT、NPT 等管牙。 | 標準、標稱尺寸、螺距/每英吋牙數、等級、旋向、有效長度及驗牙要求。不同管牙不可直接互換。 |
| 溝槽、開槽與交叉孔 | 內外槽、退刀槽、鍵槽、側孔與斜孔;評估車銑複合或另行裝夾。 | 刀具可達性、角度方位、槽角幾何,以及外部與內部毛邊限制。 |
| 平面、腔體與孔群 | 板件、殼體或車件的扳手平面、輪廓、腔體與多面孔群。 | 基準、位置公差、轉角半徑、薄壁與夾持面。 |
| 滾花與識別 | 握持紋路、刻字與零件識別,另確認刀具與工法。 | 紋型、位置、完成外形尺寸、刻字可讀性與外觀驗收。 |
02生產放行前的 DFM 檢視
確認重點
生產放行前的 DFM 檢視
我們將圖面問題帶回您的工程團隊討論。供應方的建議,必須經您接受修訂要求後,才成為核准變更。
可達性、支撐與裝夾
依刀具可達性、伸出量與工件支撐檢視深腔、內角、長孔及薄壁。確認應共用裝夾的特徵與二次裝夾的轉移基準,不把一次裝夾視為所有幾何關係的保證。
公差對應功能
配合、定位、密封等影響功能之處,採用必要的緊公差;非關鍵尺寸則依圖面約定的一般公差。公差越緊,通常越增加設定、加工與檢驗成本;讓精度對應功能,才能把預算用在刀口上。報價前對齊基準解讀、單位及圖面與模型的優先順序;放寬任何要求,都須由買方明確核准。
毛邊、邊緣與清潔
說明邊緣須保留銳邊、倒鈍、圓角或作為密封面。交叉孔需要內部去毛邊與確認方案;鬆散切屑或拋光介質可能影響組裝時,須定義清潔及殘留物要求。
原型、試產與量產
區分一次性刀治具/設定費與單價,比較相同檢驗及後處理範圍的報價。樣品用來驗證方案;續單保留核准版本、材料狀態及驗收標準。起訂量與交期依專案報價。
03製程與零件特徵
確認重點
製程與零件特徵
CNC 車削
軸件、套筒、襯套、接頭與螺紋本體;確認同軸特徵、內孔、溝槽、螺紋規範與表面粗糙度。
CNC 銑削
殼體、支架、板件與治具元件;確認基準、腔體、多面加工可達性及位置特徵的檢驗方式。
車銑複合特徵
車件上的螺紋、平面、交叉孔與開槽;評估可共用裝夾的特徵及需要二次加工的工序。
04可討論的材質
確認重點
可討論的材質
產能、可達公差、檢驗設備、數量及交期,依圖面與選定工廠的實際能力於報價前確認。
不鏽鋼與鋼材
依耐蝕、耐磨與尺寸要求,確認牌號、材料狀態、硬度及熱處理順序。
鋁合金
確認合金與調質狀態、薄壁、螺紋,以及陽極處理需要的尺寸預留。
紅銅與黃銅
釐清接點與接頭的導電性、合金限制、毛邊控制及電鍍要求。
鈦合金與工程塑膠
由適合的合作方評估材料加工與檢驗方式,並事先說明材料供應與追溯要求。
05後處理要求
確認重點
後處理要求
表面處理
可與合作工廠評估陽極、電鍍、鈍化與染黑;請列明規範、膜厚、遮蔽及外觀標準。
熱處理與最終精加工
淬硬、調質、研磨與拋光需要確認製程順序、最終尺寸及驗證方法。
06依用途確認要求
確認重點
依用途確認要求
設備、自動化與流體系統
常見要求包括定位配合、密封面、螺紋相容性與耐磨,請說明零件在組裝中的作用。
電子與儀器零件
討論接觸幾何、導電性、毛邊與外觀標準;受規範的用途需另行確認工廠、文件及適用要求。
技術參考與適用範圍
以下原廠與產業組織資料供理解一般技術原理,不代表 ElixirFab 或合作工廠持有該設備、認證或品牌授權。專案能力仍依選定工廠及圖面確認。
相關知識與案例
製造常見問題下一步 / CNC 加工
把組裝中最重要的尺寸與特徵交給我們確認。
提供圖面版本、材質、數量、關鍵特徵與交貨地;尚未定案時,也可以先從用途與工況開始討論。
需要 NDA 時,請先告知;附件透過 Email 寄送。